
定制铝机箱工艺对比:激光下料与锯切下料如何选型?
2026-10-22
下料是加工流程的起点,方式选得对不对,会影响后续工序的效率和成品精度。定做铝机箱时,激光下料和锯切下料是两种常见方案,各自擅长的方向不同,不能简单说哪个更好,关键要看机箱的结构和批量。那该怎么区分选择呢?
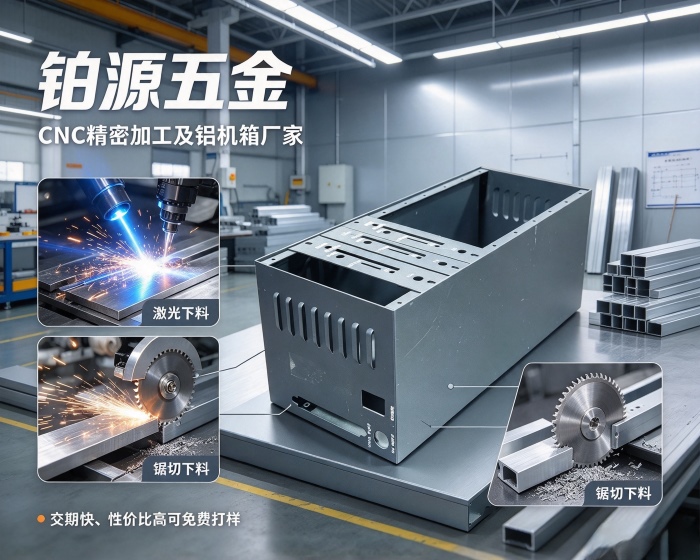
1.激光下料更适合板材类零件。
铝机箱的侧板、盖板、底板如果是从平板上切出来的,激光切割可以一次切出外形和内部开孔、缺口,切口比较整齐,后续去毛刺的工作量不大。它不需要开模,图纸改了重新编程就能切,打样和小批量阶段比较灵活。不过激光切割对厚板的效率和成本不太友好,切缝有一定宽度,板材越厚,热影响和切割锥度越需要留意。另外,激光切出来的边缘硬度会发生变化,后续折弯时如果折弯线靠近切边,有时需要先处理一下边缘状态。
2.锯切下料更适合型材类零件。
铝机箱如果走挤压型材路线,主体是长条型材,锯切就是更自然的选择。锯切速度快,端面质量稳定,长度公差可以控制得比较紧,适合批量下料。但锯切一般只能切直线断面,开孔、缺口这些特征还要靠后续CNC或冲压来完成。锯片锋利度和进给速度会影响端面毛刺和垂直度,批量生产中需要定期检查锯片状态。
实际选型时:
可以按铝机箱结构来判断。钣金拼接结构的机箱板材零件多,激光下料配合折弯是常见组合,开孔和外形一次切出来,能减少后续工序。挤压型材结构的机箱,长条型材先锯切定长,再上CNC铣端面、开孔、攻丝,锯切负责高效定长,精加工负责功能特征。两种方式也可以配合使用,型材锯切定长,板材附件激光下料,按零件类型分工。
批量大小也是考虑因素。打样和小批量阶段,激光下料不需要开模,调整方便,时间成本低。批量较大时,锯切下料的单件效率优势会体现出来,尤其是型材定长这类重复性高的工序。如果板材零件批量也很大,还可以考虑冲压等其他下料方式,不一定非要在激光和锯切之间二选一。
精度方面,激光下料的外形和孔位精度通常能满足钣金件的要求,切口垂直度和表面质量与板厚、设备状态有关。锯切下料的长度精度比较好控制,端面垂直度取决于锯切设备和装夹。两种方式下料后,通常都需要去毛刺。铝机箱对毛刺比较敏感,尤其是后续要折弯、装配或做表面处理时,毛刺会影响贴合和涂层质量。
关于我们:
铂源五金在铝机箱加工中,会根据机箱结构、批量大小和后道工序来安排下料方式,型材锯切和板材激光下料都有对应的工序管控,下料后会做去毛刺和尺寸检查。
上一个:无