
铝机箱钣金下料前,是否需要进行时效处理?
2026-10-30
铝板在轧制过程中会残留内应力,这些应力在切割、铣削或折弯时释放出来,零件就可能慢慢翘曲。所以在铝机箱钣金件加工中,下料前要不要先做一次时效处理,是不少结构工程师会停下来想一想的环节。做对了时机和方式,能减少后续变形。盲目加一道时效,也可能只是多花时间和成本。因此,是否需要进行时效处理这件事没有统一的答案,关键看板材的来料状态和铝机箱的精度要求。
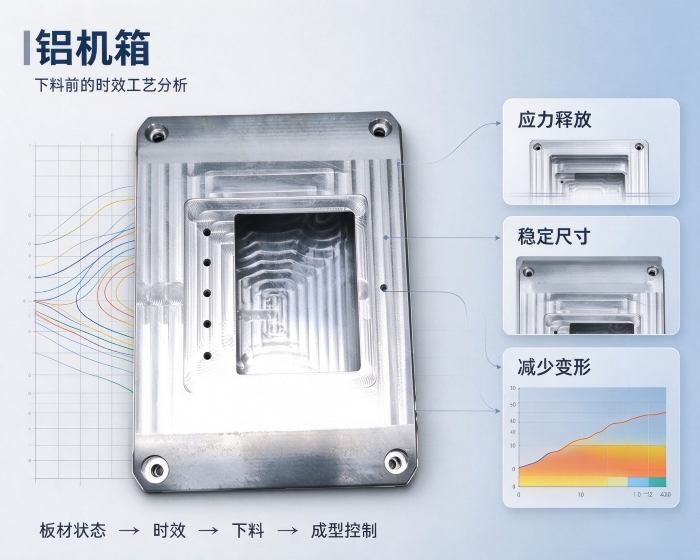
钣金机箱加工中,切割前进行时效处理以消除内应力,是避免加工后因应力释放导致变形的常见做法。对于精度要求较高的铝机箱,如果来料板材本身应力状态不明,或者之前遇到过下料后明显翘曲的情况,在下料前安排一次时效处理是有意义的。
但时效处理的时机并不是只能放在下料前。有的做法是在板材采购后、下料前先做一次预处理,消除轧制应力;也有做法是在粗加工之后、精加工之前安排时效,让粗加工产生的应力先释放,再精加工保证尺寸。如果下料后还有折弯、铣削等多道工序,下料前做一次时效,能降低后续工序中应力叠加释放的风险。如果来料本身是经过预时效处理的板材,内应力已经较低,下料前再做一次时效的必要性就要看具体情况,不必一概而论。
时效方式的选择也要看条件。铝机箱钣金件常用的时效方式有热时效和振动时效。热时效将工件加热到一定温度保温后缓慢冷却,去应力效果比较稳定,但需要设备,周期也长一些。振动时效通过周期性振动促使应力重新分布和释放,耗时短,对薄板件的变形风险相对小。对于薄铝板的铝机箱,如果批量不大或者没有热处理条件,振动时效是一个可考虑的选项。具体选哪种,可以结合板厚、批量、精度要求和加工方的设备条件来定。
更务实的做法,是先确认两件事:来料板材的应力状态是否清楚,以及下料后是否出现过明显的翘曲或尺寸漂移。如果来料状态稳定、之前批次没有变形问题,下料前不做时效也可以。如果来料批次更换频繁、板厚较薄,或者铝机箱对平面度和装配精度要求较高,下料前做一次时效,或者在下料后、折弯前安排去应力,会更稳妥。
关于我们:铂源五金在铝机箱钣金件加工中会根据板材状态和产品精度要求来安排时效工序,而不是所有产品都套同一个流程。
上一个:无