
铝外壳加工后点蚀,与槽液状态有多大关系?
2026-11-06
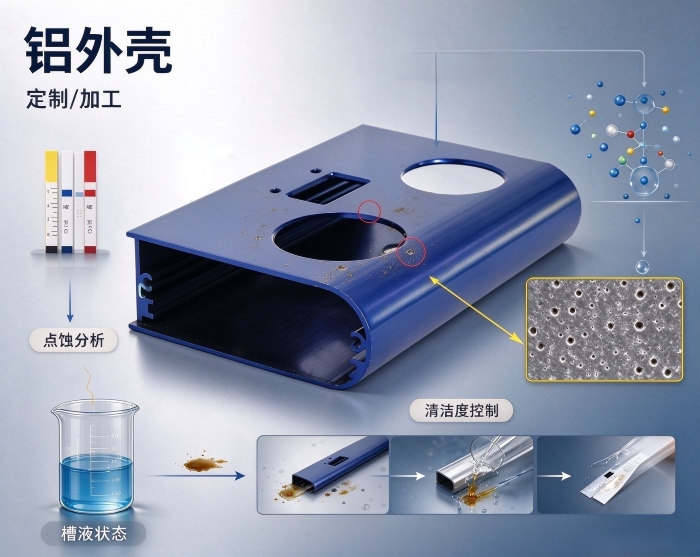
工件表面出现细小凹坑、星形黑点或局部没上膜的斑痕,这类点蚀缺陷在批量中一旦出现,返工成本不低。很多人先怀疑氧化工艺本身,但顺着工序往回查,槽液状态常常是绕不开的一环。铝外壳加工中,点蚀的成因不止一种,槽液污染和参数失控是其中比较常见的一类。
1.比较直接的一条线是氯离子。
硫酸阳极氧化槽液里即使只有少量氯化物,也容易诱发点蚀。氯离子会吸附在氧化膜的缺陷和薄弱点上,促进局部溶解,形成较深的星形黑点,在工件边角或电流密度较高的区域更密集。氯离子不一定来自主槽液,清洗槽用水含盐量偏高、自来水水质波动,都可能把它带进工序。铝外壳加工中,阳极氧化和导电氧化都会关注氯离子、硫酸根离子这类杂质,超标时往往直接反映为点蚀或膜层缺陷。
2.金属离子杂质和pH、温度失控,也会放大点蚀风险。
槽液或清洗水中如果存在比铝电位更正的铁、铜、镍离子,会加速铝表面的点状腐蚀。导电氧化槽液长期使用后,铝离子和金属杂质逐渐累积,会破坏转化液的反应平衡,局部反应失衡就可能以点状缺陷表现出来。pH偏高时成膜过快,膜层疏松多孔,局部更容易被侵蚀;pH偏低则成膜缓慢,局部甚至不上膜。温度偏高或搅拌不充分导致上下温差过大,局部反应速率不一致,点蚀概率随之上升。铝外壳加工中,槽液温度和pH的日常记录,比事后凭经验判断更可靠。
3.有些点蚀并不是在氧化槽内直接产生的。
工件在碱蚀、出光之后如果长时间停留在清洗槽中,清洗水酸度过高、水质不净或含有悬浮物,都可能让铝件在转入下道工序前就发生电化学腐蚀,形成点状黑斑。导电氧化后的水洗如果使用自来水,氯离子和钙镁离子残留在表面,烘干后也可能留下水点或局部腐蚀痕迹。排查点蚀时不能只盯主槽液,清洗水水质和工序间停留时间同样值得检查。铝外壳加工中,前处理和水洗环节的污染容易被忽略,却常常是点蚀的起点。
从维护角度看,比较务实的做法是把氯离子浓度、溶解铝含量、金属杂质水平、pH值和温度纳入日常检测。硫酸阳极氧化槽液中氯离子超过一定水平就需要处理,深度去除成本较高,部分排放并补充含盐量低的水更现实。导电氧化槽液则要关注杂质累积速度,定期过滤或按比例更新,避免浓度越过影响成膜均匀性的临界点。前处理和水洗建议使用去离子水或含盐量较低的水源。铝外壳加工中,槽液维护不是做一次就结束的事,参数记录和定期检测才是稳定膜层质量的基础。
判断一家铝外壳加工厂在这方面的管控水平,可以看它是否对槽液关键参数有定期检测记录,而不是只靠经验判断什么时候换槽液。点蚀一旦在批量中出现,返工成本比较高,日常监控比事后补救更实际。铂源五金在铝外壳加工的氧化工序中,对槽液参数和清洗水质有相应的检测安排,点蚀排查也会从主槽液延伸到前处理和水洗环节,并把槽液检测和清洗水质纳入日常管控,减少批量点蚀风险。
上一个:无
下一个: 铝机箱钣金下料前,是否需要进行时效处理?